装订机与打孔机在档案管理中的协同应用方案解析
档案管理工作中,装订与打孔常常被视为两道独立工序。实际操作中,先打孔再装订的衔接效率直接影响归档进度。太原市蔚然成风科技有限公司在服务本地企事业单位的过程中发现,许多档案室仍采用"手动打孔+简易热熔"的分离模式,单份文件处理耗时超过3分钟,且孔位偏差率高达15%。如何让这两类设备形成协同,是提升档案整理效率的关键切入点。
装订机与打孔机的技术衔接逻辑
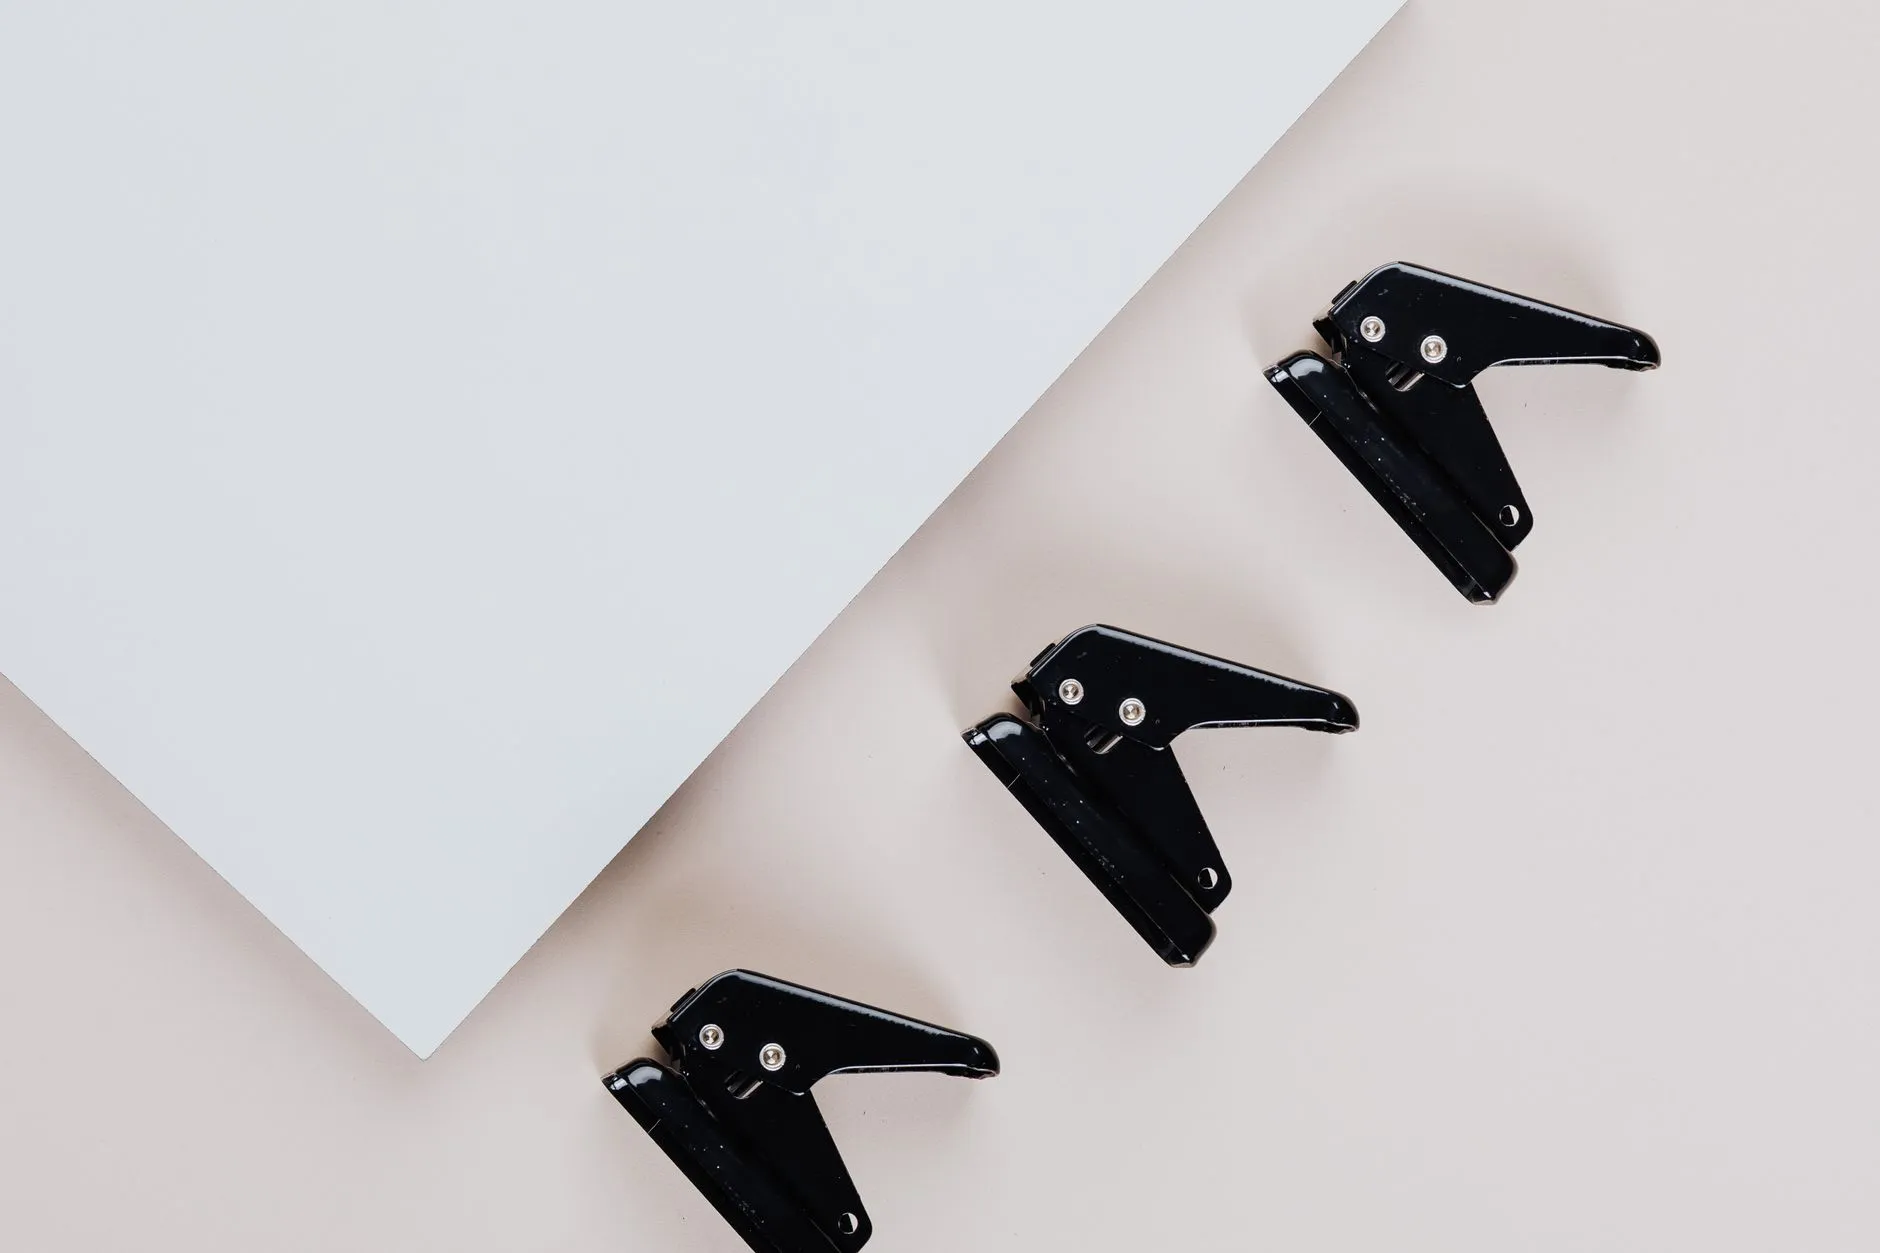
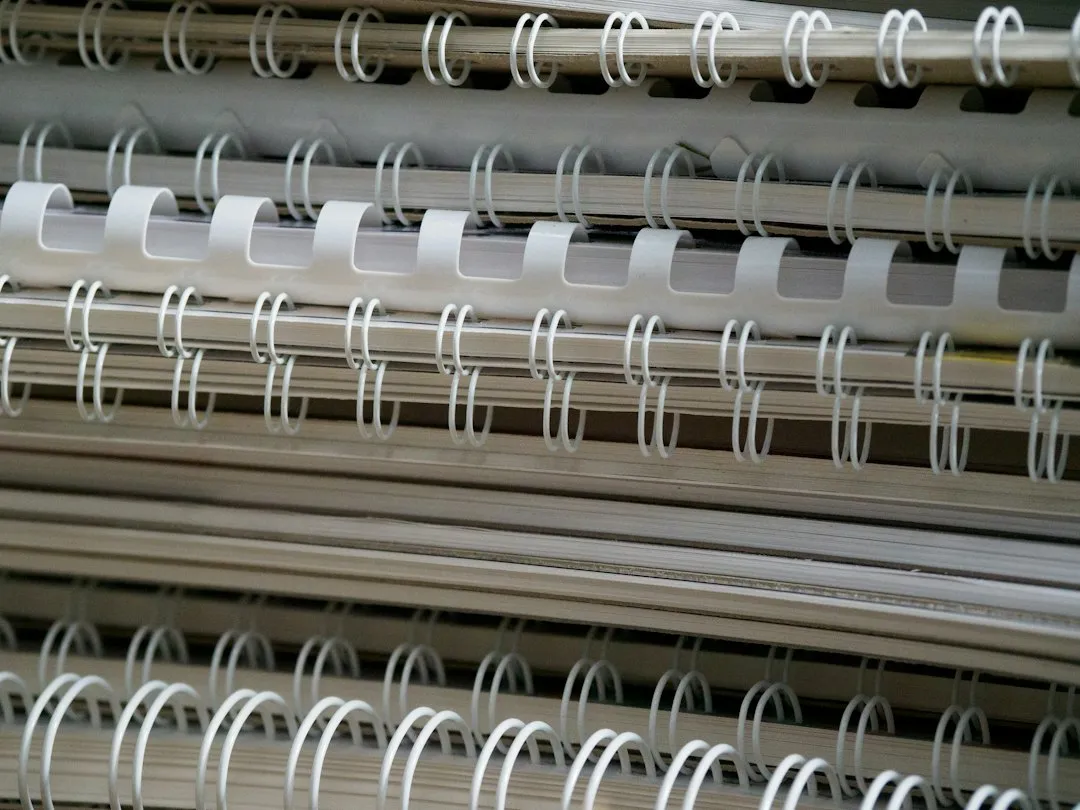
打孔机的核心参数在于孔距精度与冲孔压力。以重型三孔打孔机为例,其孔距通常依据ISO 838标准设定为80mm,孔位误差需控制在±0.5mm以内,否则装订管穿入时会因错位导致铆头变形。装订机则分为热熔装订与梳式装订两类,前者依赖树脂胶条熔融渗透,后者通过塑料梳齿穿插固定。两者协同的前提是:打孔机的孔型、孔距与装订机的耗材规格必须匹配。例如铆管装订机要求打孔直径为6mm,若误用5mm打孔机,铆管无法顺畅导入。
一个常被忽略的细节是纸张厚度对协同效果的影响。当单次打孔超过25张70g复印纸时,底层纸张的孔壁容易出现毛边,这些毛边会阻碍装订管推进。建议在打孔后增加一次反向轻磕动作,利用重力让纸屑从孔道脱落,再进行装订。
面向不同档案类型的协同方案
根据档案保存期限与查阅频率,协同方案需要分级配置:
- 永久保存类(如人事档案、产权档案):推荐"重型打孔机+铆管装订机"组合。打孔后使用不锈钢铆管,避免塑料老化脆裂。配合切纸机将档案边缘裁切整齐,再经过过塑机对封面进行塑封,可提升防潮与耐磨性能。
- 定期保存类(如财务凭证、合同副本):可采用"电动打孔机+热熔装订机",单份处理时间可压缩至40秒以内。注意热熔胶条冷却时间需达到3分钟以上再行翻阅。
- 临时归档类:使用梳式装订机配合两孔打孔机即可,成本低且可反复拆装。
值得留意的是,档案室在淘汰旧文件时,办公碎纸机的介入时机应与装订环节分离。建议将碎纸机置于独立区域,避免纸屑粉尘落入装订机的胶槽或打孔机的冲头导轨,造成润滑失效。
实践中的效率提升与设备维护
太原市蔚然成风科技有限公司在为客户做设备布局规划时,通常建议将打孔机与装订机呈L型摆放,操作员转身即可完成工序转换,减少走动浪费。实测数据显示,这种布局可使日均处理量从120份提升至200份左右。
维护方面,打孔机的冲头每处理5000次需用专用润滑油保养,装订机的加热板则要定期用软布擦拭胶渍。若发现装订后文件出现孔位撕裂,往往是打孔机冲头钝化或垫片老化所致,而非装订机参数问题。
随着电子档案与纸质档案双轨并行,装订与打孔的协同正从"单机组合"向"联机流水线"演进。部分新型号已支持打孔后自动传送至装订工位,减少人工干预。对于多数中小型档案室而言,优先解决孔距匹配与工序衔接问题,比追求全自动设备更具现实意义。