办公过塑机与打孔机在档案管理中的协同应用方案
档案管理看似是纸与盒的简单堆叠,实际在长期保存和日常调阅中,纸张的物理强度、装订的平整度以及归档标识的耐久性都会直接影响效率。太原市蔚然成风科技有限公司在服务本地企事业单位的过程中发现,很多档案室虽然配备了办公碎纸机和装订机,却忽略了过塑机与打孔机的协同价值,导致档案在借阅、运输环节频繁出现折角、撕裂、标签脱落等问题。一套合理的设备组合方案,能够把档案从"能存"提升到"好查、耐翻、可追溯"的水平。
过塑与打孔在档案流程中的分工逻辑
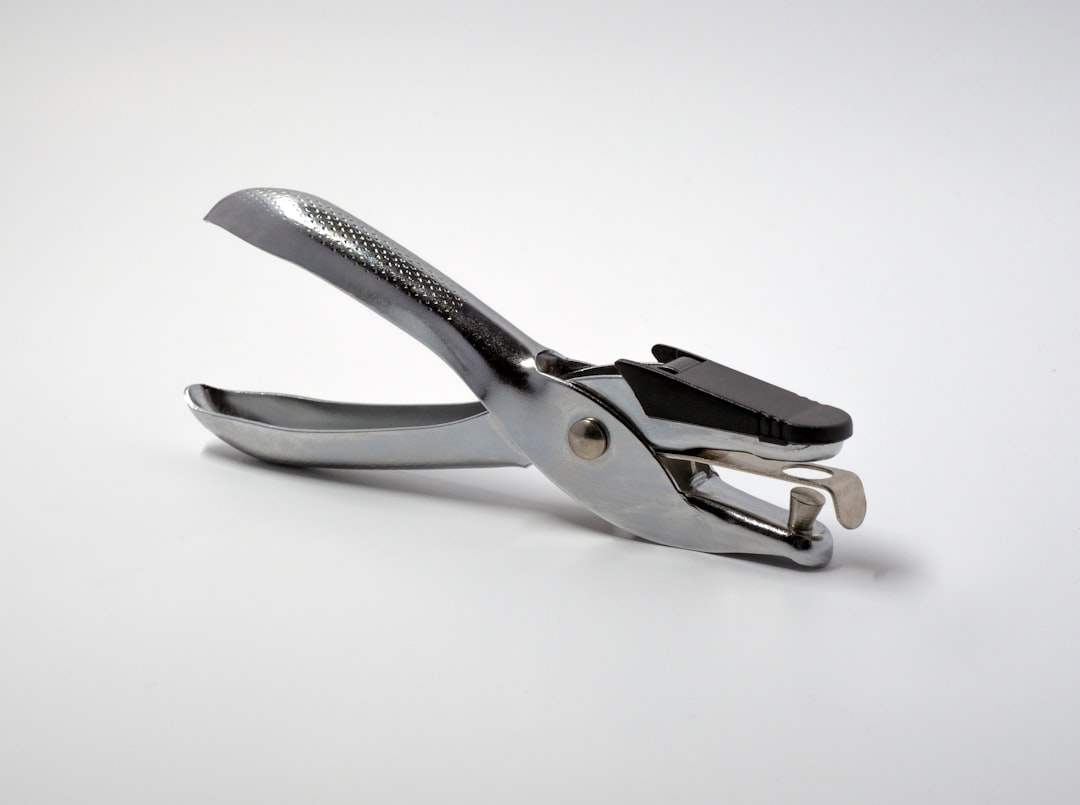
过塑机的核心作用是通过热压将聚酯薄膜与纸张复合,形成一层厚度约80-250μm的透明保护层。对于档案封面、目录索引页、借阅登记卡这类高频接触的载体,过塑后表面摩擦系数降低,耐折次数可从普通纸张的十几次提升到数百次。而打孔机解决的是"定位"问题——三孔或四孔打孔配合装订机使用,能让档案在活页夹中保持整齐排列,避免因反复翻页造成孔位撕裂。
两者协同的关键在于工序顺序:先过塑、后打孔。如果顺序颠倒,过塑时的高温会使已打孔的边缘收缩变形,孔距偏移超过1.5mm就会导致装订困难。实际操作中,建议将需要过塑的封面和索引页集中处理,待冷却至室温后再进行打孔定位。
一套可落地的协同操作步骤
以一份200页的年度项目档案为例,完整的协同流程如下:
- 用切纸机将过塑后的封面裁切至统一尺寸,误差控制在±0.5mm以内,确保打孔基准边平直;
- 根据活页夹规格选择打孔模具,常见为三孔(孔距108mm)或四孔(孔距80mm),打孔深度以距纸边10-12mm为宜;
- 将内页与过塑封面叠放整齐,用装订机完成热熔装订或活页环固定;
- 对废弃的草稿页和重复件,及时投入办公碎纸机处理,碎纸规格建议选择2×15mm的微粒状,满足档案保密要求。
这套流程中,过塑机温度通常设定在100-120℃,速度根据薄膜厚度调整。需要留意的是,过塑后的纸张厚度增加约0.1-0.2mm,打孔机的最大穿孔能力需相应匹配,否则容易出现孔壁毛边。
常见问题与规避建议
实际使用中,档案管理人员反馈最多的问题集中在三个方面。一是过塑后纸张弯曲,这通常是因为过塑机上下胶辊压力不均或冷却方式不当,建议过塑后平放压重物自然冷却,不要立即卷曲收纳。二是打孔位置偏移,多因纸张未对齐定位挡板,可以在打孔前用切纸机统一裁切基准边来改善。三是装订后孔位开裂,这与打孔直径和装订环直径不匹配有关,一般孔径应比装订环直径大0.5-1mm,留出热胀冷缩余量。
另外,办公碎纸机、装订机、过塑机、打孔机、切纸机这五类设备在档案室内的布局也值得规划:碎纸机应远离装订区,避免纸屑进入装订胶槽;过塑机与打孔机相邻摆放,缩短过塑后转运距离,减少纸张受潮变形的风险。
从长期档案保存的角度看,过塑与打孔的协同不只是"保护"和"固定"的简单叠加,而是通过工序衔接和参数匹配,把纸张的物理损耗降到最低。太原市蔚然成风科技有限公司建议,档案室在采购设备时优先考虑打孔机与装订机的模具兼容性,以及过塑机对80-250μm薄膜的温控精度,这两项指标直接决定了协同方案能否稳定落地。对于日均归档量超过50份的单位,还可以将切纸机纳入固定工位,形成裁切、过塑、打孔、装订、碎纸的流水线布局,单份档案的处理时间可压缩30%以上。